概述
随着切割技术的飞速发展, 硅材料(宝石、水晶)等合成材料的加工技术也 越来越受到重视, 其中切割是待加工材料的第一道关键工序, 其加工质量的好 坏将直接影响到后续的加工效率和成品率。本方案中的多线切割是通过一根钢 丝线( 直径 0.12mm~ 0.16mm, 长度 90Km~100Km) 的高速往复运动把磨料带 入加工区域进行研磨, 将待切割材料一次性同时切割成数百或数千片薄片的创 新性切片工艺 。 多线切割机以其极高的生产效率和出片率, 逐渐取代内圆和外圆切割等传 统方式, 所切硅片具有弯曲度小, 翘曲度小, 平行度好, 刃口切割损耗小, 表 面损伤层浅, 晶片表面粗糙度值小等优点。本方案给出了武汉飞控公司一种多 线切割机控制系统的研制方法, 重点讲述了多线切割机中张力控制和多电机同 步控制的实现。
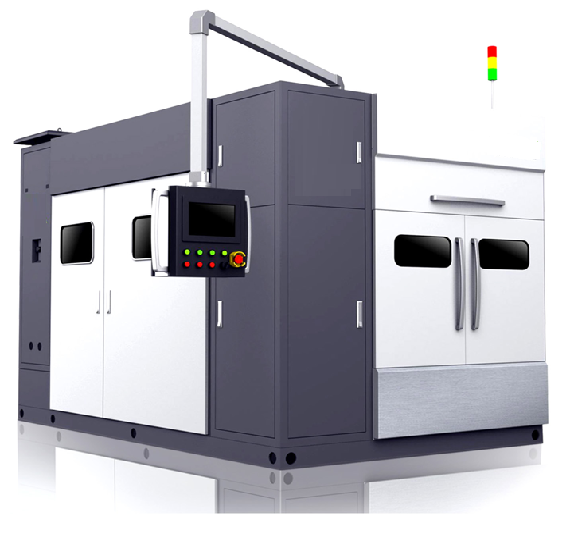
多线切割机是通过金属丝的高速往复运动,将半导体等硬脆材料切割成众多的薄片,可实现高精度、高速度、低损耗的切割。随着光伏行业的快速发展,关于硅片的切割主要采用多线切割技术。飞控多线切割机CT伺服解决方案,可以满足高速、高精度、高性能等复杂机器要求。
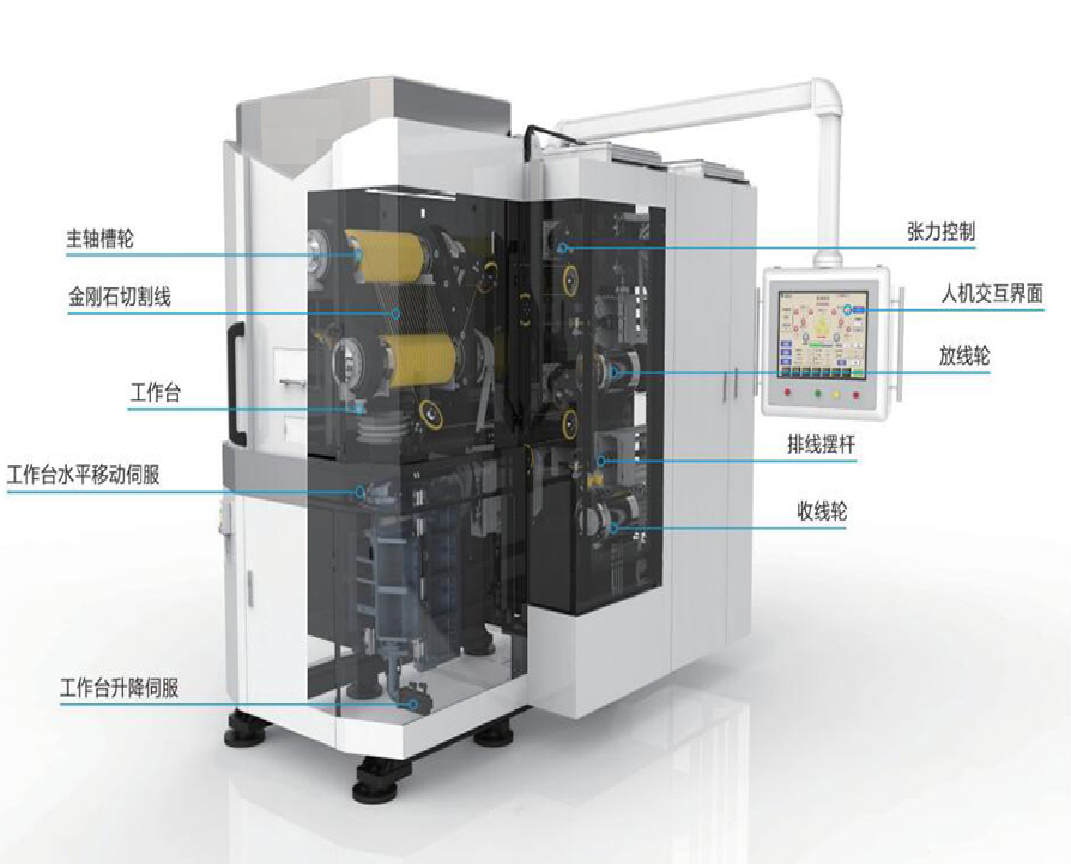
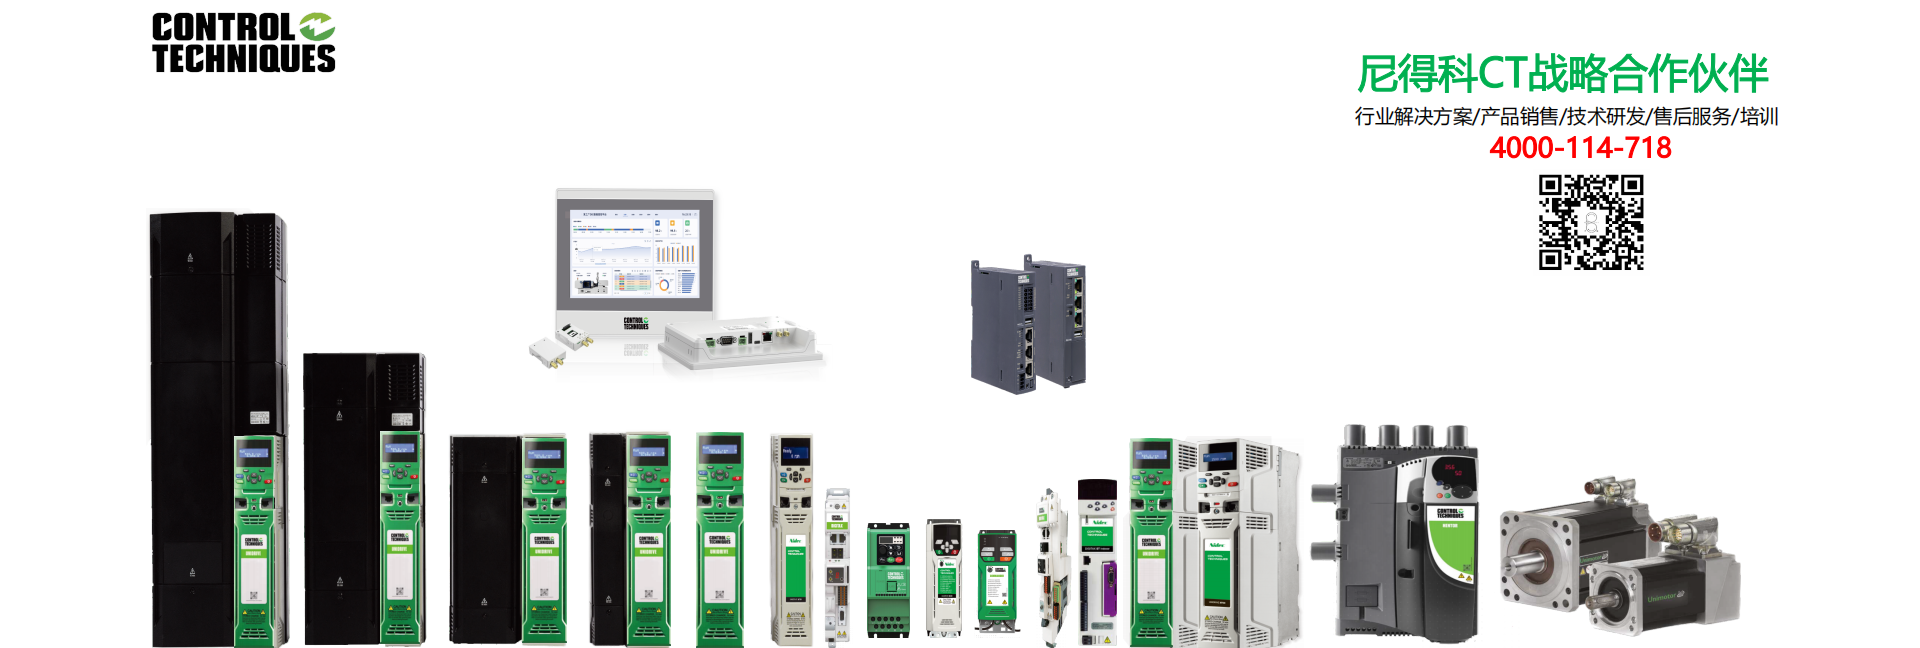
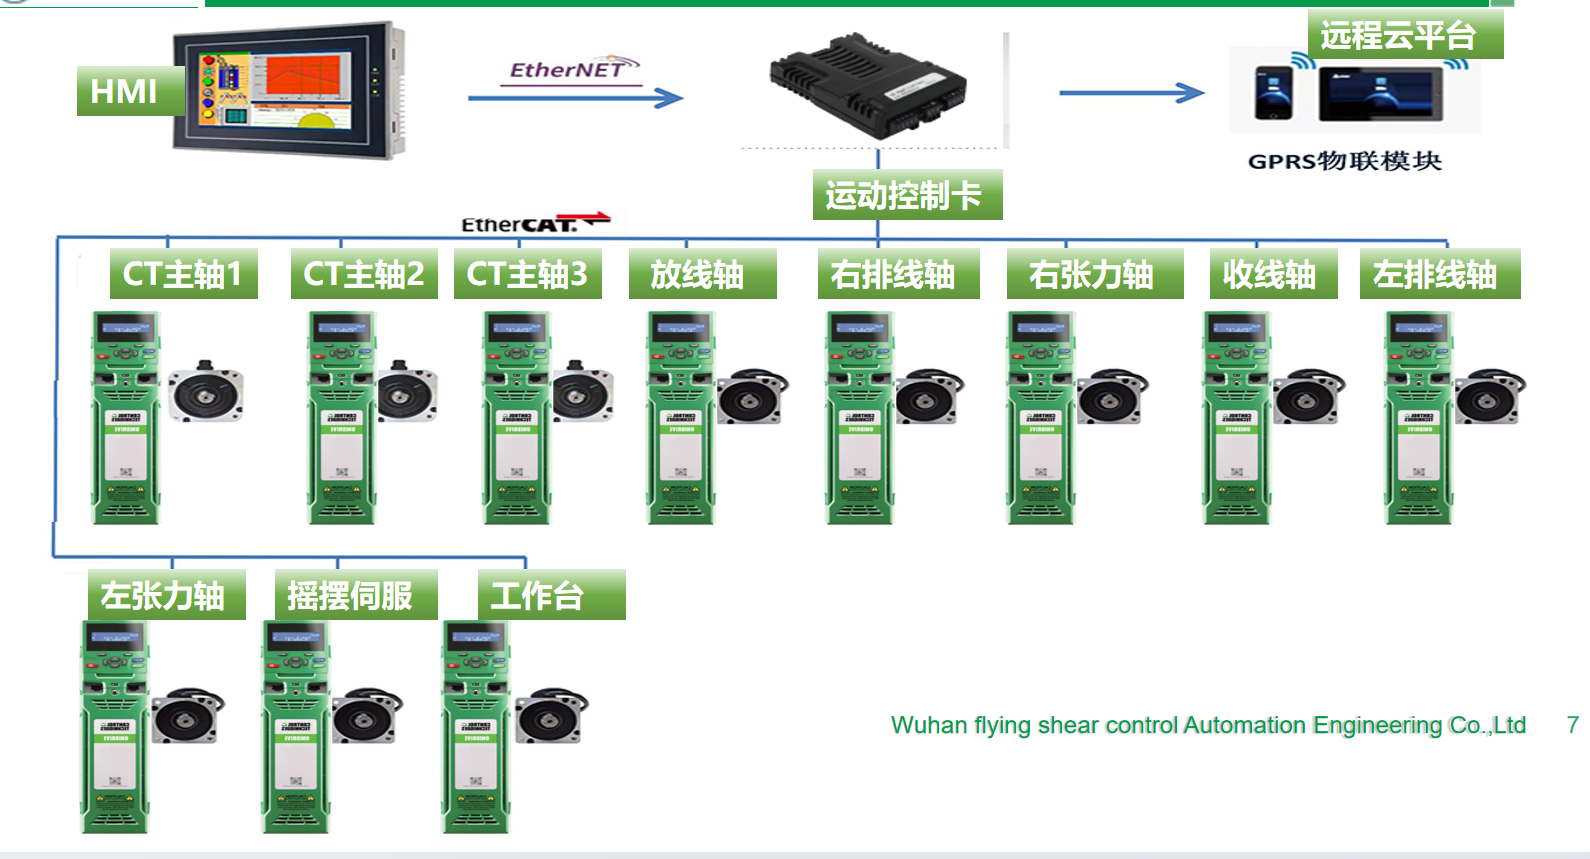
飞控多线切割机的CT伺服控制解决方案主要采用了英国CTM88X系列伺服系统:
应用行业
◆ 切割工业水晶、钕铁硼、半导体单晶硅和多晶硅、陶瓷片、红蓝宝石、高级光学玻璃、铁氧体,氧化锆等贵重脆硬材料。
控制要点
◆ 收放线卷径计算;
◆ 恒张力控制;
◆ 排线精确跟踪
◆ 同步控制;
◆ 多轴同步换向
工艺特点
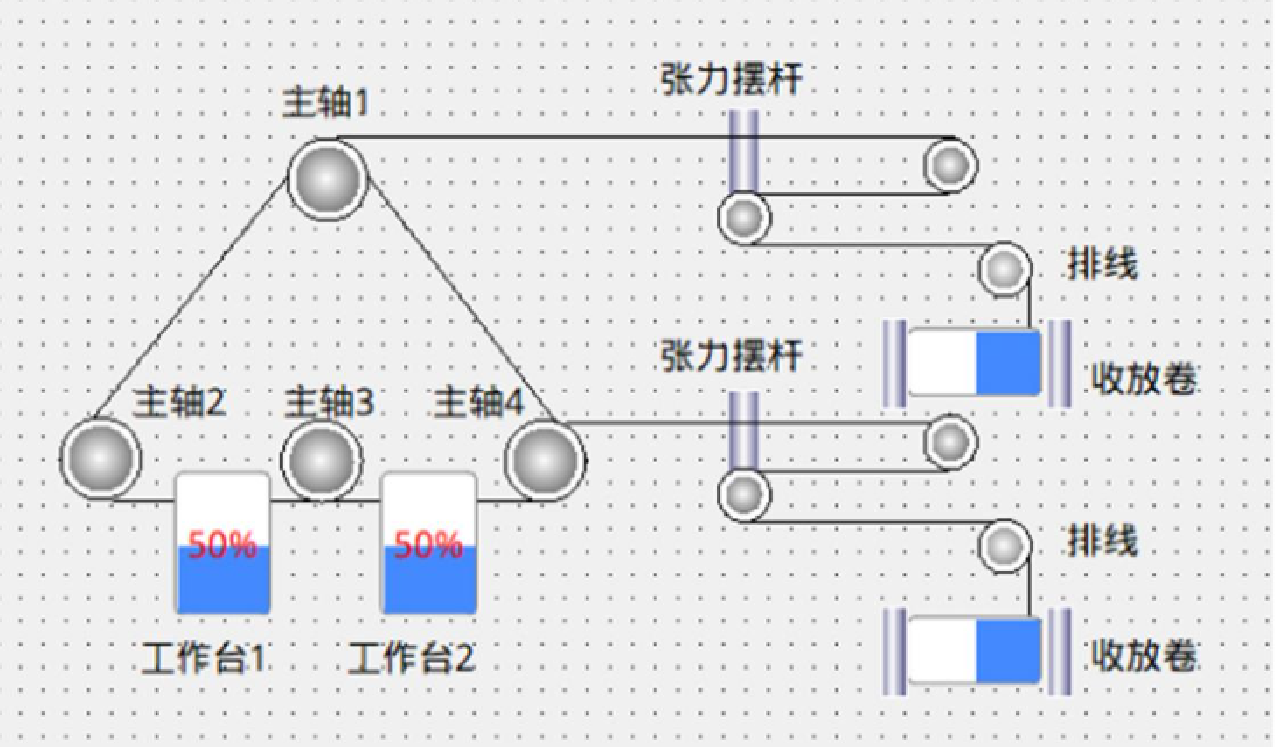
◆ 主动轴通过转矩反馈实现闭环同步控制;主轴上缠绕多达几百圈金属线用于切割产品 ;
◆ 左右张力摆杆提供恒定的线网张力;
◆ 收放卷通过收放金属线完成高速切割动作;
◆ 排线机构实现金属线在收放卷上均匀排布及纠偏动作;
◆ 升降台通过升降、横移完成产品的切割;
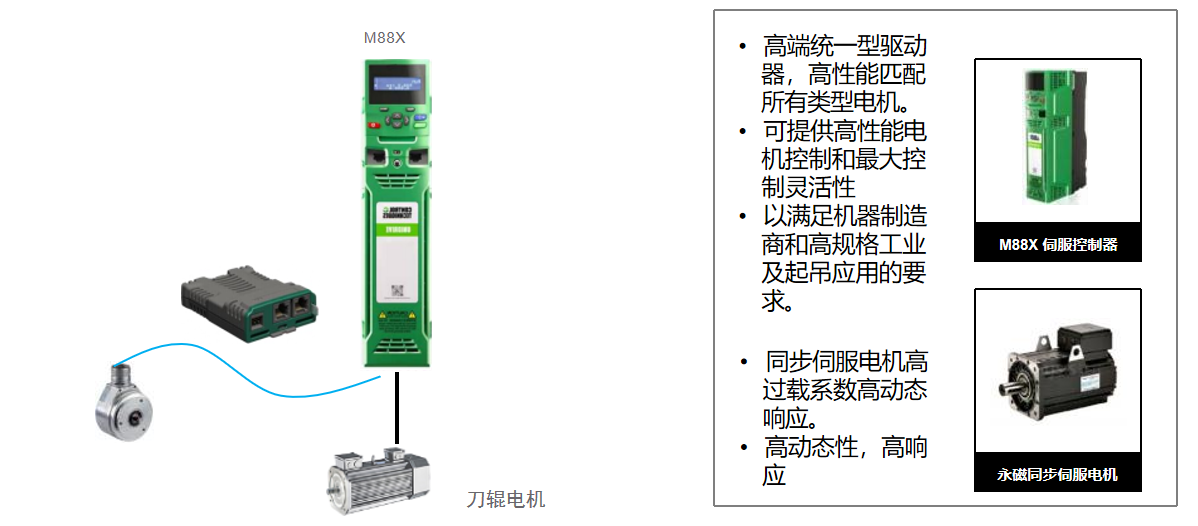
◆ 内置运动器控制器、开发软件
◆ 计算机、 触摸屏
◆ 通过Ethercat高速以太网总线通讯,代替传统总线和脉冲模拟量方式,轻松实现多轴控制;
◆ Ethercat远程 I/O 进行逻辑控制;(可选驱动器内部I/O)
◆ 伺服电机、驱动器为英国CT系列
◆ 内置运动控制器支对接 Ethercat、 CANopen、Modbus_TCP、Prof ibus_DP等总线协议,RS422/485串口等多种通讯接口,程序运行周期设置最快4uS。
◆ 高响应、高精度的转矩控制、速度控制、位置控制及联动插补等功能;
◆ 适配多类型编码器,如绝对值编码器、正余弦编码器、数字增量编码器、旋转变压器等;
◆ 内部集成PLC可编程功能,可使用多种编程语言对驱动器进行二次开发,可复杂控制应用;
◆ 自带扩展I/O、模拟量输入,模拟量输出;
◆ CANopen、EtherCAT及RS485/232串口等多种通讯接口,方便实现多轴应用的控制;
◆ 采样循环时间:125 uS (Max),以适用于高性能高精度的多轴控制应用中;
我司方案优点:
◆ 内置运动控制器软件为开放性操作平台,内有完整功能程序包,如电子凸轮,同步,卷径计算,PID运算及其他机器人控制系统算法等;
◆ 现有软件平台上对不同客户行业做特定算法开发,完成后加密存库打包,有效保护软件知识产权,提高客户行业竞争力;
◆系统电机均配海德汉绝对式编码器,位置数(19 bits),系统精度± 180“;
◆张力控制部份采用定制力矩电机 ,小电流大力矩,节能降成本;
◆ 排线精确跟踪,确保线轮切割线均匀分布,防止切割线堆积;
◆ 双主轴同步控制力矩偏差<0.5N;
◆ 整体系统响应周期 125uS;
◆ 软件虚拟主轴曲线规划,多轴同步换向最快1.5S加减速时间可调;
◆ 系统线速度 3500-4000M/MIN 可调;
◆ 断线可受控停车;
◆ 基于自主研发的核心技术,飞控公司将持续推进多线切割技术在磁性材料、水晶、玻璃、太阳能硅片和硬质合金等脆硬性材料加工领域的产品化应用,为切割加工环节提供“切割装备+切割工艺”的系统切割解决方案,助力客户降低生产成本,提高生产效率,提升产品品质,让企业实现从“制造”到“智造”的转型升级。
热线电话:4000-114-718